Cangzhou Parfu International Trade Co., Ltd.
Продукти

Продукти

Машина для формування сталевих роликів з приводом коробки передач
  • Машина для формування сталевих роликів з приводом коробки передачМашина для формування сталевих роликів з приводом коробки передач
  • Машина для формування сталевих роликів з приводом коробки передачМашина для формування сталевих роликів з приводом коробки передач
  • Машина для формування сталевих роликів з приводом коробки передачМашина для формування сталевих роликів з приводом коробки передач
  • Машина для формування сталевих роликів з приводом коробки передачМашина для формування сталевих роликів з приводом коробки передач

Машина для формування сталевих роликів з приводом коробки передач

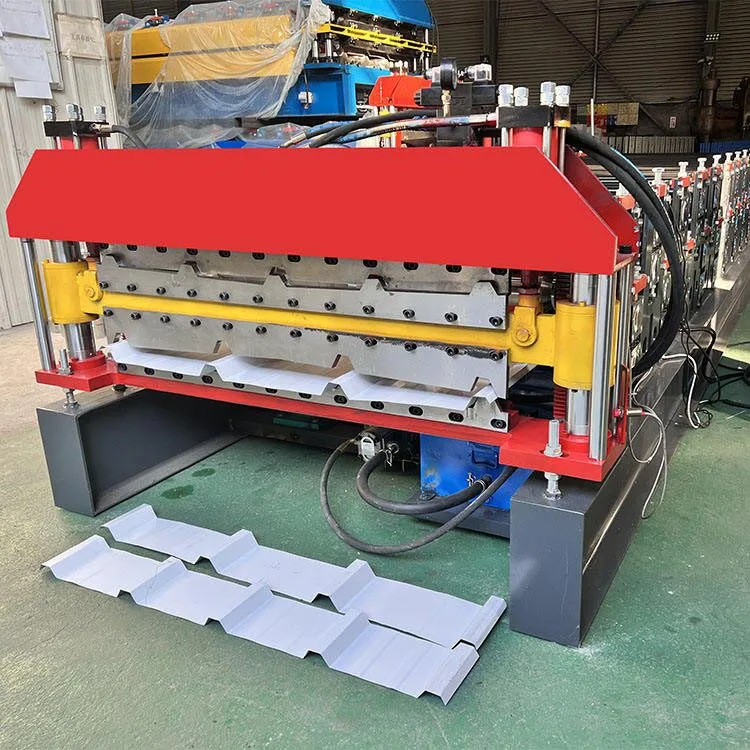
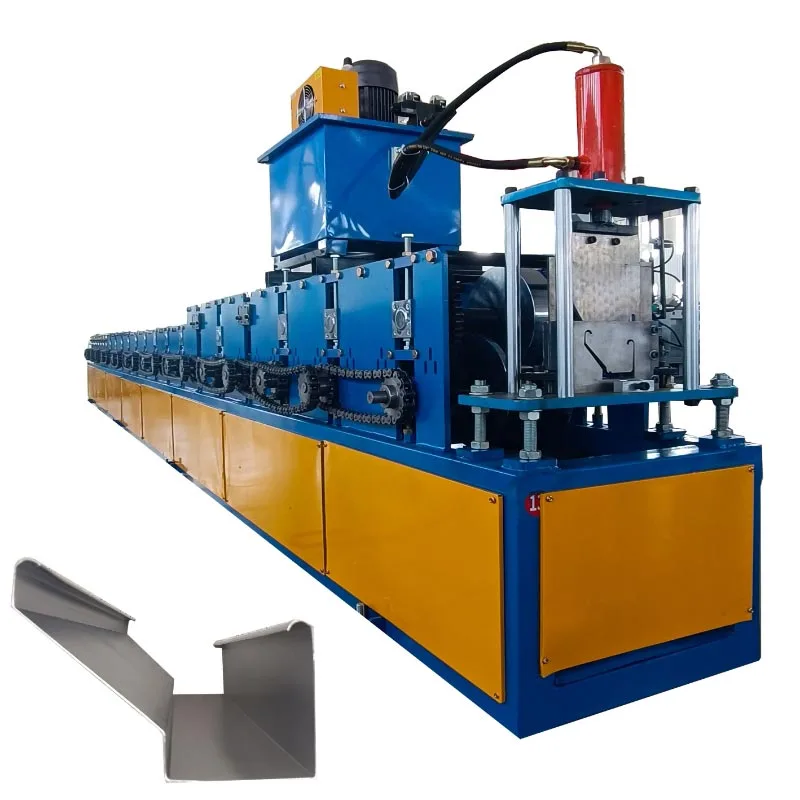
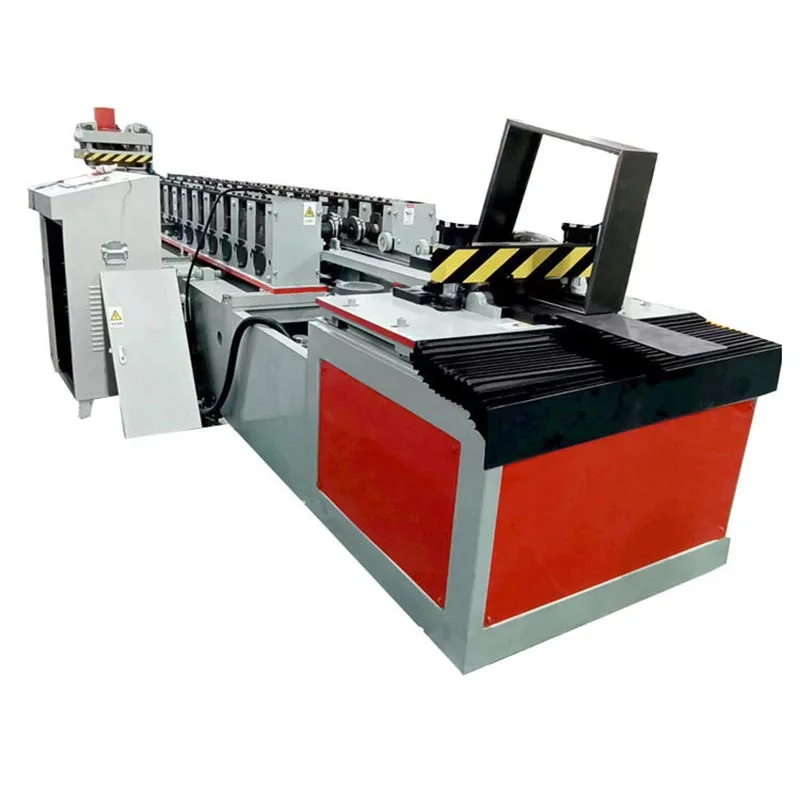
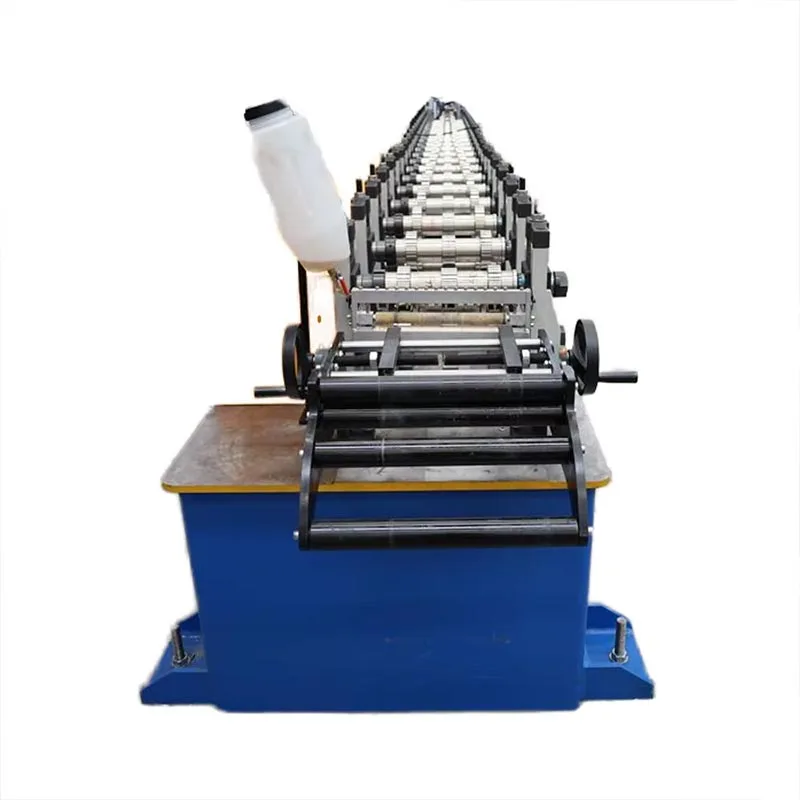
Машина для формування сталевих валків із приводом коробки передач виробництва Parfu International Trading Co., Ltd. є потужною промисловою машиною. Застосовується в будівельній галузі. Ця машина обробляє сирі рулони сталі. Виробляє точні будівельні деталі. Ці деталі називаються сталевими шпильками, доріжками та швеллерами.

Вони утворюють скелет, або «драконову кістку», сучасних будівель. Ця машина для формування сталевих валків з редуктором трансформується будівництво. Він замінює повільну ручну роботу швидким автоматизованим виробництвом.

Назва «Коробка передач» походить від основної системи приводу. Ця система використовує загартовані шестерні для забезпечення величезної міцності, довговічність і безперебійність роботи. Ці верстати для коробки передач зі сталевими каркасами можуть працювати протягом тривалого часу під великими навантаженнями. Вони є робочими конячками у виробництві каркасів із легкої сталі (LGS).

Як це працює?

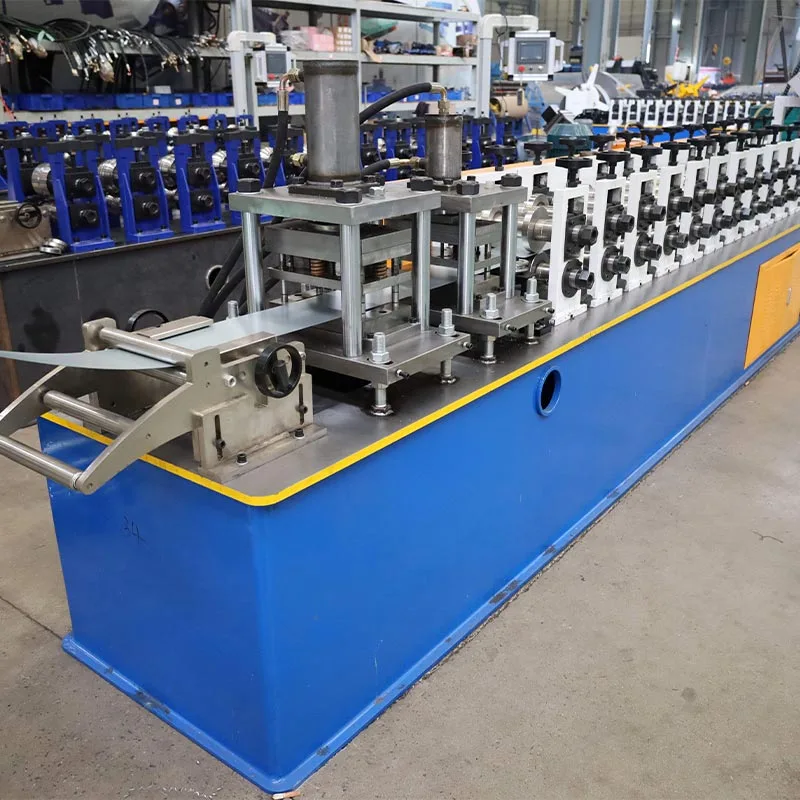
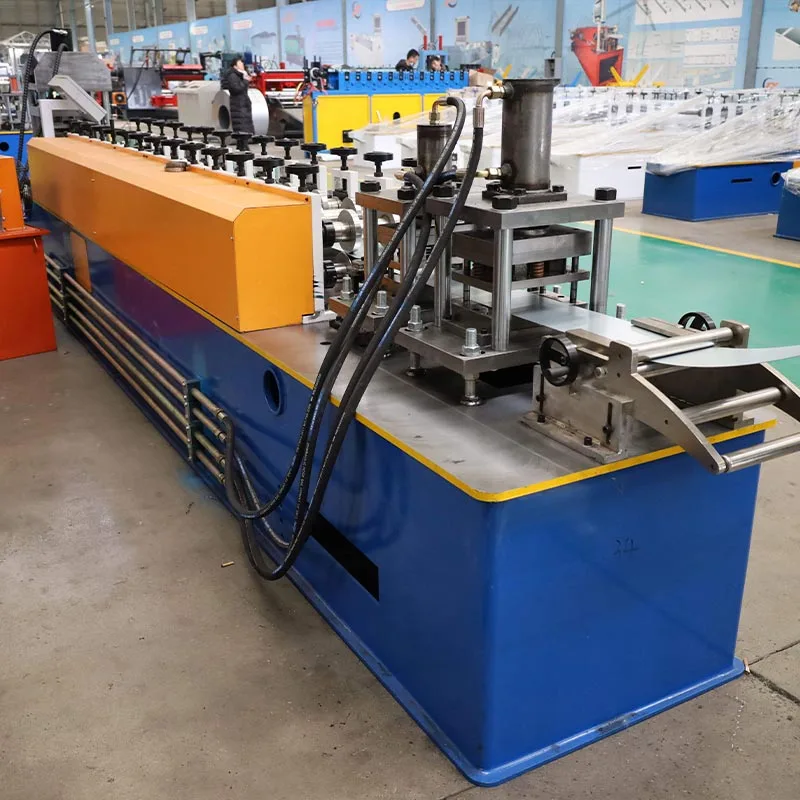
Машина для формування сталевих роликів із приводом коробки передач — це система формування рулонів. Він формує метал крок за кроком у безперервному, автоматизованому режимі процес. Ця система перетворює сировину в готові рами без зупинки.

А. Розмотувач / Розмотувач

Це відправна точка. Потужний розмотувач утримує велику рулонну сталь. Він плавно розкручує котушку і подає його в машину. Багато розмотувачів мають моторизоване гальмо. Це забезпечує послідовне, контрольоване натягнення годувати. Це запобігає неконтрольованому розкручування котушки.

B. Напрямна подача та блок вирівнювання

Ця ділянка спрямовує стрічку в машину та вирівнює її початкову криву. Цю криву необхідно прибрати так, щоб кінцевий продукт є прямим і точним за розмірами.

C. Прокатний стан / Станція формування

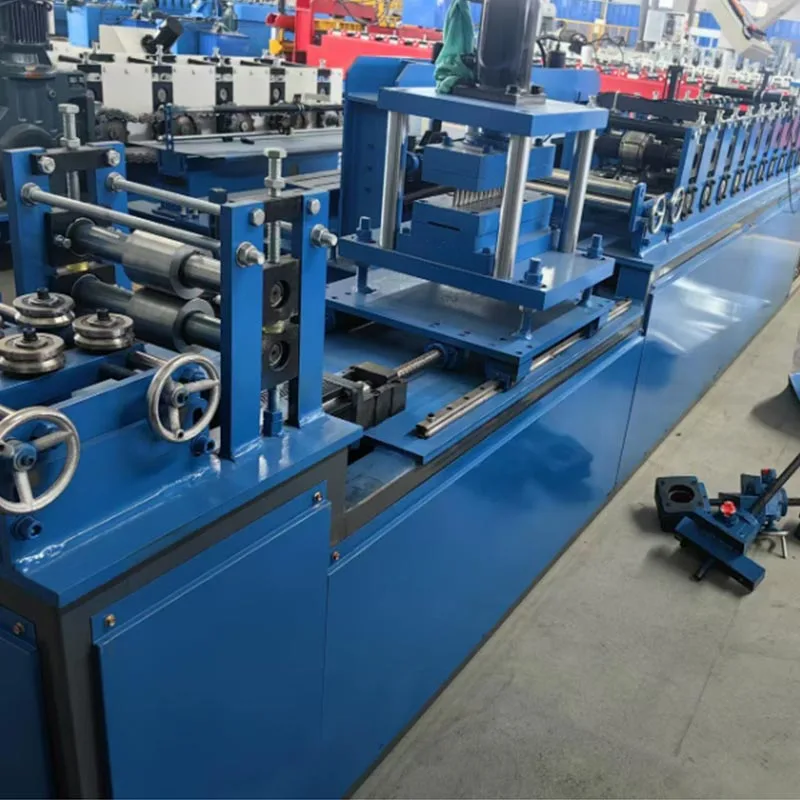
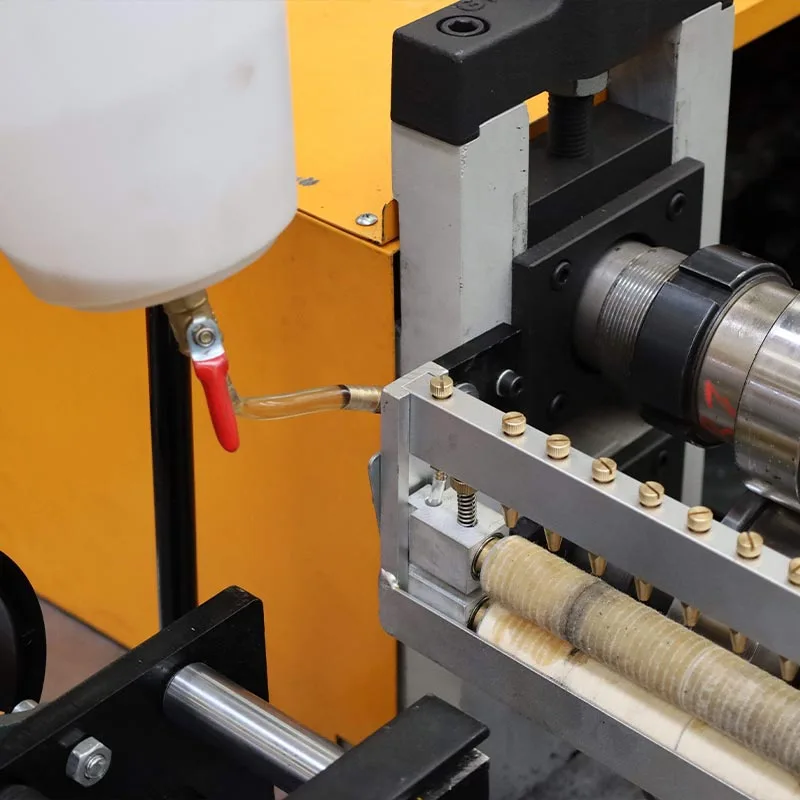
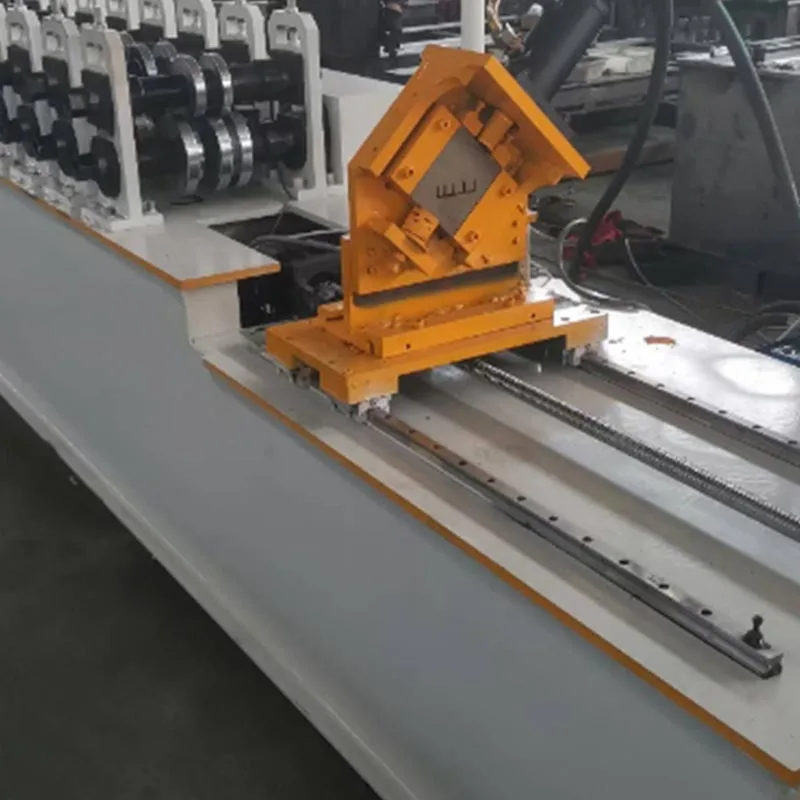
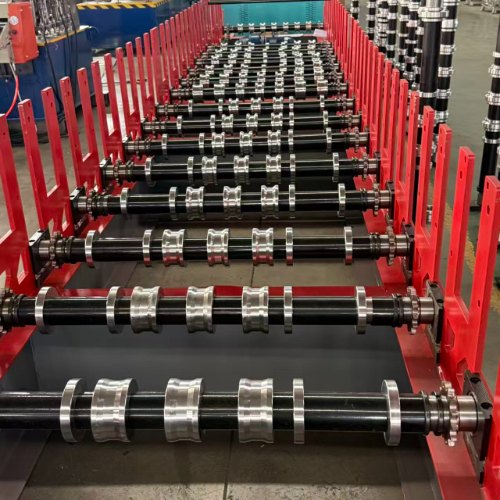
Це серце машини. Він складається з ряду спарених валів кочення. На цих валах, розроблених на замовлення монтуються формувальні ролики (або матриці).

Прогресивне формування: сталева стрічка проходить через кожну пару роликів. Кожна станція виконує невеликий, поетапний зігнути. Перші кілька станцій можуть почати м’яти краї. Наступні станції поступово згортають метал в a C-подібна, U-подібна або інший складний профіль.

Привід коробки передач: кожна пара валів у станції формування з’єднана з центральним приводним валом. Цей зв'язок є зроблений через міцну коробку передач. Шестерні забезпечують ідеальну синхронізацію всіх роликів. Це виключає ковзання, гарантуючи послідовний і високоякісний продукт.

D. Блок штампування та надрізу

Ця машина для формування сталевих валків з редуктором часто включає вбудовану станцію штампування. Він використовує гідравлічний або сервопривід пробійники для створення отворів у перетинці шпильки. Це додає важливі функції, окрім простого формування. Ці отвори призначені для електропроводка, сантехнічні труби та механічні канали. Вирізні пристрої можуть вирізати секції на кінцях шпильки. Це дозволяє спростити підключення до доріжок або інших компонентів.

E. Система різання

Після повного формування сталь розрізається на необхідну довжину. Це робиться за допомогою однієї з двох основних систем:

Flying Cut-Off: це високошвидкісна система. Ріжучий вузол рухається синхронно з рухомим профілем під час вирізати. Потім він повертається у вихідне положення. Це дозволяє безперервно працювати без зупинки. Він ідеально підходить для вихід великого обсягу.

Статичне відсікання: машина ненадовго зупиняється для кожного різання. Гідравлічні ножиці або пилка акуратно розрізають профіль. Це а простіше надійне рішення, яке працює трохи повільніше.

F. Система керування (PLC та HMI)

Програмований логічний контролер (ПЛК) — це мозок машини. Оператор використовує людино-машинний інтерфейс (HMI) сенсорний екран для керування всім. Оператор вводить такі параметри, як:

Тип профілю (наприклад, шпилька, шина)、Бажана довжина、Кількість、Зразок штампування та відстань

ПЛК виконує ці команди з високою точністю. Він керує розмотувачем, роликами, пуансонами та фрезою.

G. Таблиця виходу кормів / таблиця вичерпання

На завершальному етапі нарізані шматки транспортуються з машини. Потім вони акуратно складаються, готові для пакетування та транспортування.

Звичайні параметри та специфікації

Основні характеристики, які слід враховувати:

Товщина матеріалу (калібр): визначає здатність машини діапазоном сумісної товщини сталі із, як правило, від 0,4 мм до 2,0 мм (охоплює приблизно від 25 до 12 калібру).

Ширина матеріалу: цей параметр встановлює обмеження для найглибшого фланця шпильки. Для шпильки 150 мм, наприклад, потрібен a котушка шириною приблизно 300 мм.

Швидкість формування: вказує, скільки метрів профілю виготовляється за хвилину (mpm). Типові швидкості коливаються від 15 до понад 45 миль/хв, що безпосередньо залежить від потужності та конструкції машини.

Роликові станції: кількість етапів формування безпосередньо визначає точність продукту. Більше станцій забезпечує більш плавний, більш складні профілі. Базові машини мають 12-16 станцій; просунуті моделі мають 20 і більше.

Діаметр і матеріал вала: вали повинні бути міцними та жорсткими. У високоякісних машинах використовується твердий матеріал з високим вмістом вуглецю сталеві вали. Вони часто загартовані та шліфовані для точності та довговічності. Загальні діаметри 65 мм, 70 мм і 80 мм.

Матеріал валика: формувальні валики забезпечують виняткову зносостійкість завдяки використанню високоякісної легованої сталі (Cr12, Cr12MoV) і зміцнення їх до HRC 58-62.

Потужність головного двигуна: це потужність приводного двигуна в кіловатах (кВт), яка визначає крутний момент машини та ємність для більш товстих матеріалів. Загальні значення коливаються від 5,5 кВт до 22 кВт або більше.

Система керування: система керування складається з ПЛК (наприклад, Siemens, Mitsubishi) та екрану HMI.

Потужність перфорації: продуктивність перфоратора, виміряна кількістю отворів за хвилину та його перфорацією. сила (тоннаж).

Ключові переваги

Машина для формування сталевих валків із приводом від коробки передач має значні переваги в порівнянні з ручним виготовленням та альтернативним каркасом системи.

Надзвичайно висока ефективність: одна машина може виготовляти сотні метрів каркасів щогодини. Це автоматизує роботу десятків робітників фізичної праці.

Неперевершена точність і постійність: кожен виготовлений виріб ідентичний. Це виключає людську помилку. Це призводить до швидша, простіша та точніша збірка на місці. Будинки піднімаються пряміше і вірніше.

Надзвичайна міцність і довговічність: система приводу коробки передач неймовірно міцна. Він призначений для важких, безперервне використання в промислових умовах. Має тривалий термін служби при мінімальному обслуговуванні.

Велика гнучкість: змінюючи набір роликів («форма рулону»), одна машина може виготовляти різні профілі. Виробник може швидко переключитися з виготовлення шпильок на гусениці або косяки. Це додає надзвичайної універсальності виробництва.

Значне зниження витрат: початкові інвестиції компенсуються значною прибутковістю. Машина різко опускається витрати на робочу силу, скорочує матеріальні відходи та прискорює завершення проекту, підвищуючи загальну прибутковість.

Покращена безпека: автоматизація зменшує потребу працівників працювати з гострими листами металу за допомогою інструментів. Це знижує ризик порізів, розтягнень та інших травм у майстерні.

Основні сценарії використання

Ці сталеві роликоформувальні машини з приводом коробки передач необхідні для будь-якої операції, пов’язаної з легкими сталевими каркасами.

Будівництво житлових будинків: ці машини зазвичай використовуються для виробництва компонентів для інтер’єру та зовнішні стіни, балки перекриттів і кроквяні конструкції в житлових і багатоквартирних будинках.

Комерційне будівництво: ця машина ідеально підходить для виробництва компонентів для внутрішніх перегородок, стельових решіток тощо зовнішні навісні стіни в комерційних будівлях, таких як офіси, готелі, лікарні та школи.

Промислове будівництво: для будівництва складів, заводів та інших великих промислових споруд, якщо це довго потрібні проміжки та чисті лінії.

Заводи з виробництва холодноформованої сталі (CFS): це основні клієнти. Компанія спеціалізується на виробництво збірних стінових панелей, ферм та інших компонентів для будівельної галузі.

Модульне та збірне будівництво: це сфера, що розвивається. Точність виготовлених машиною компонентів ідеальна для модульного будівництва поза територією, де панелі будуються на фабриці та збираються на місці.

Робочий процес виробництва

Процес від сировини до готового продукту — це раціональний безперервний потік.

Крок 1: замовлення та програмування

Оператор передає всі специфікації замовлення, включаючи розміри профілю, довжину, кількість і штампування шаблони — із замовлення на купівлю безпосередньо в ПЛК машини за допомогою екрана HMI.

Крок 2: Завантаження матеріалу

Після того, як вилковий навантажувач завантажує котушку на розмотувач, оператор подає передній кінець через блок вирівнювання та в перші формувальні ролики.

Крок 3: Налаштування машини (зміна рулону - якщо потрібно)

Перехід на інший профіль вимагає від оператора заміни формувальних роликів на валах є найбільш трудомістким етапом переходу. Сучасні машини спрямовані на те, щоб зробити цей процес максимально швидким можливо.

Крок 4: Процес формування та штампування

Оператор запускає машину. Розмотувач подає сталеву стрічку. Під час формування штампувальний агрегат одночасно створює заздалегідь запрограмовані отвори.

Крок 5: Розрізання по довжині

Повністю сформований і відштампований профіль надходить до системи різання. Літаюча система відсікання рухається разом із профілем, робить чистий розріз і повертається у вихідне положення. Процес безперервний.

Крок 6: Виведення та укладання

Готові частини транспортуються, складаються в стопки, зв’язуються та маркуються, що робить їх готовими до відправлення.

Крок 7: Контроль якості

Щоб гарантувати стабільну якість, працівники періодично перевіряють розміри, форму та розташування отворів технічні характеристики. Це забезпечує постійне калібрування машини та відповідність стандартам.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

Надіслати запит
Контактна інформація
  • Адреса

    No.5 Road, Botou Economic Development Zone, Cangzhou City, Hebei Province, China

  • Електронна пошта

    cnparfu@gmail.com

Надішліть запит до Parfu, щоб отримати інформацію про ціни та проект для машин для формування рулонів, машин для виготовлення сендвіч-панелей, аксесуарів до машин для формування рулонів. Ми гарантуємо відповідь протягом 24 годин.
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
Відхилятиприйняти