Cangzhou Parfu International Trade Co., Ltd.
Продукти

Продукти

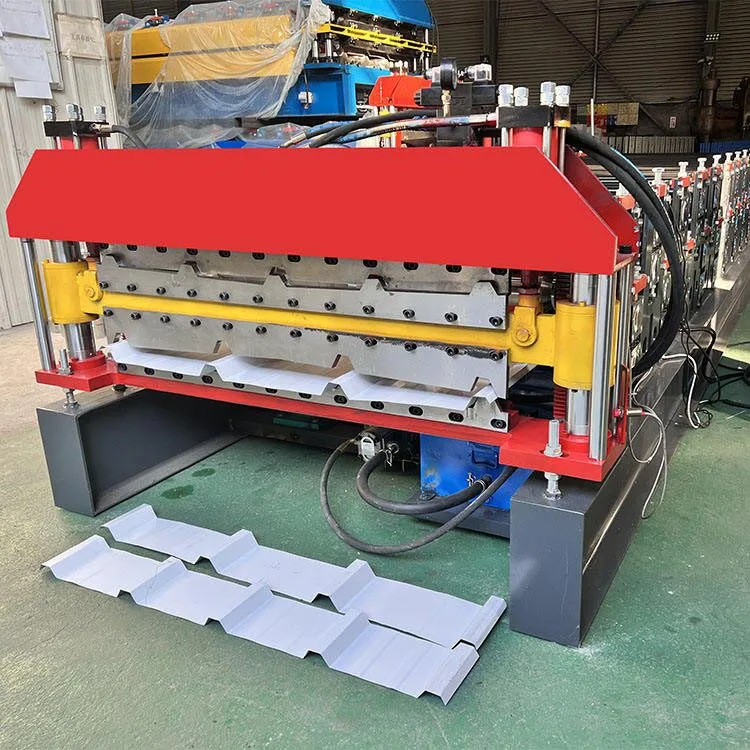
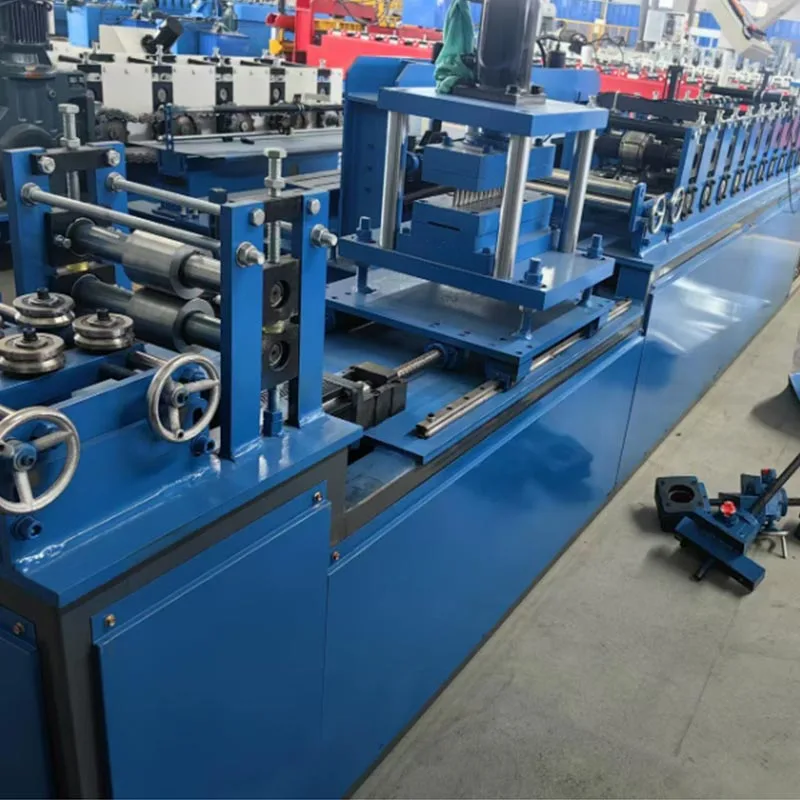
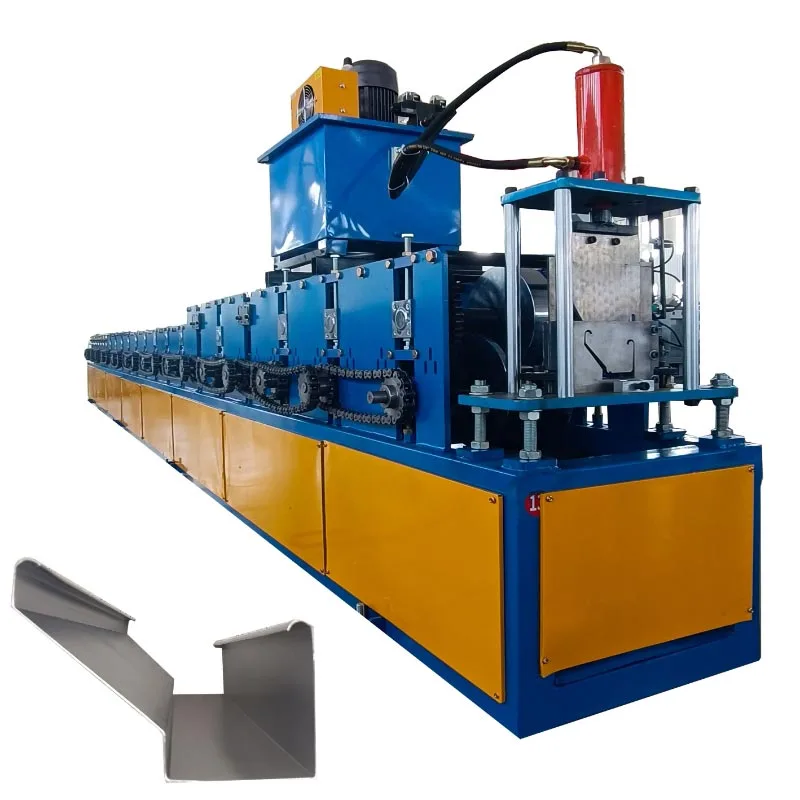
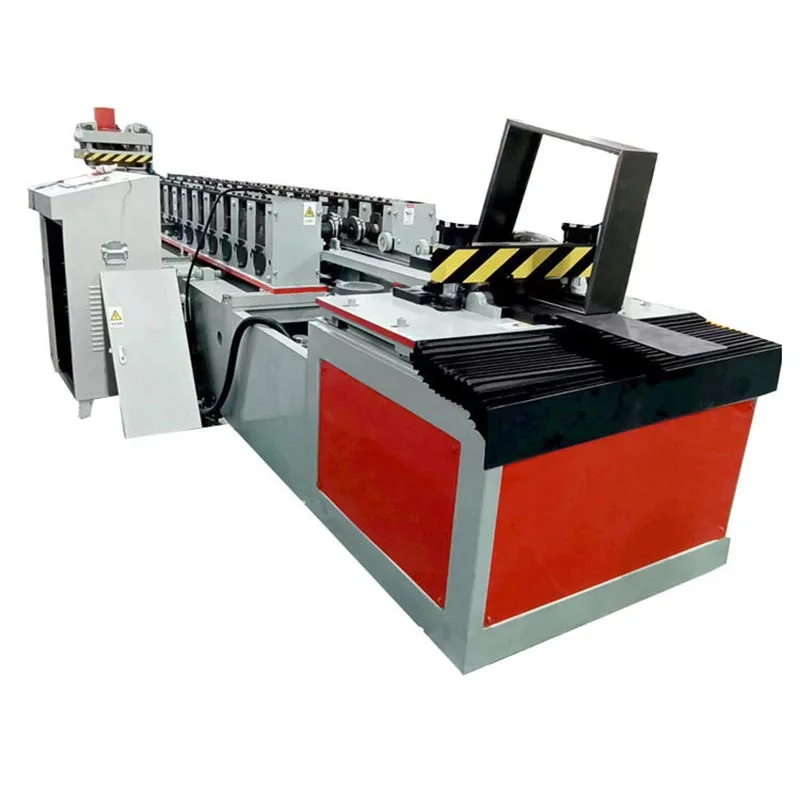
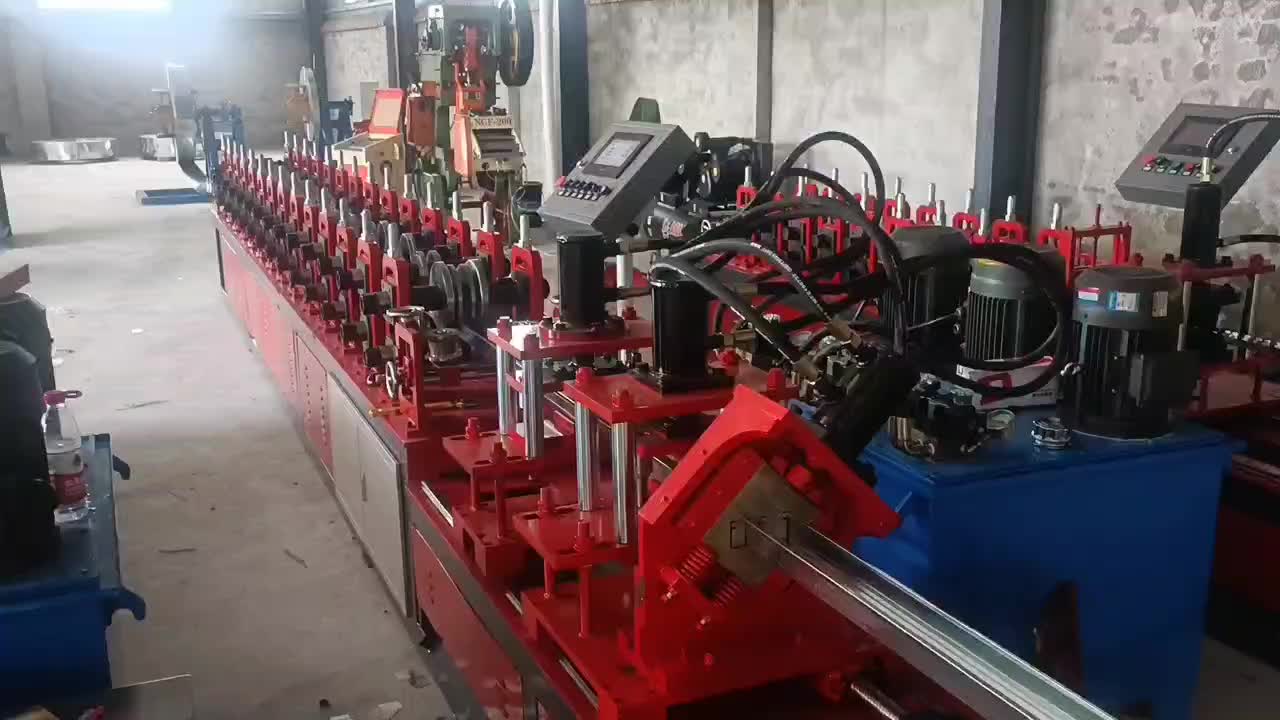
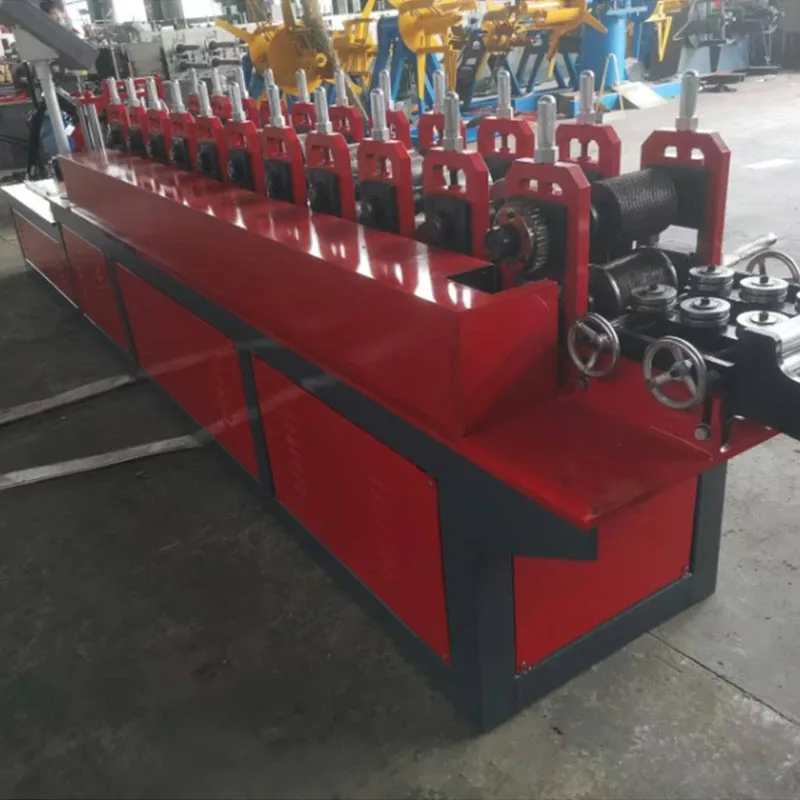
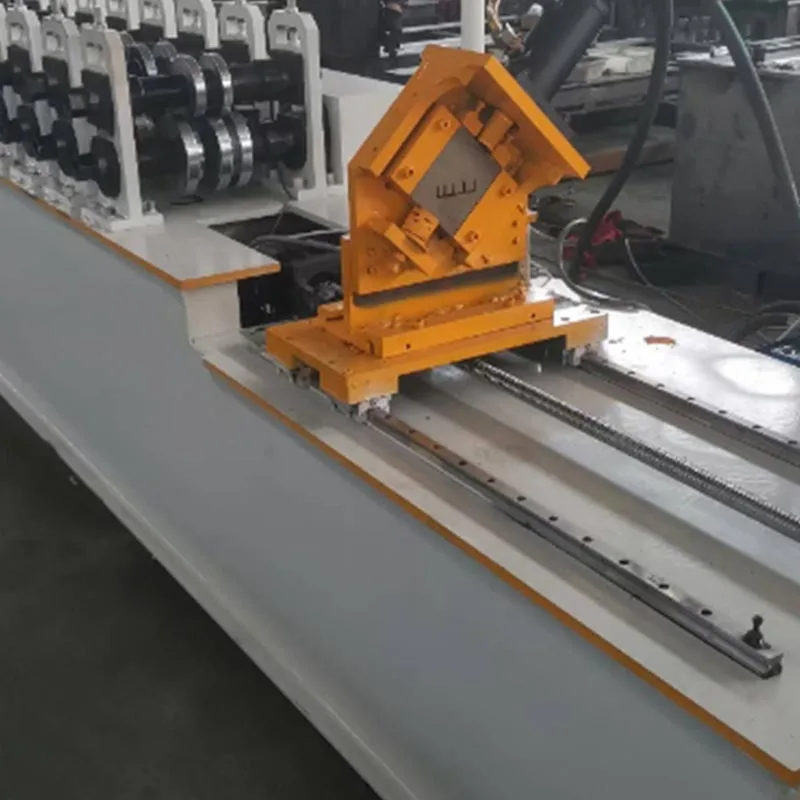
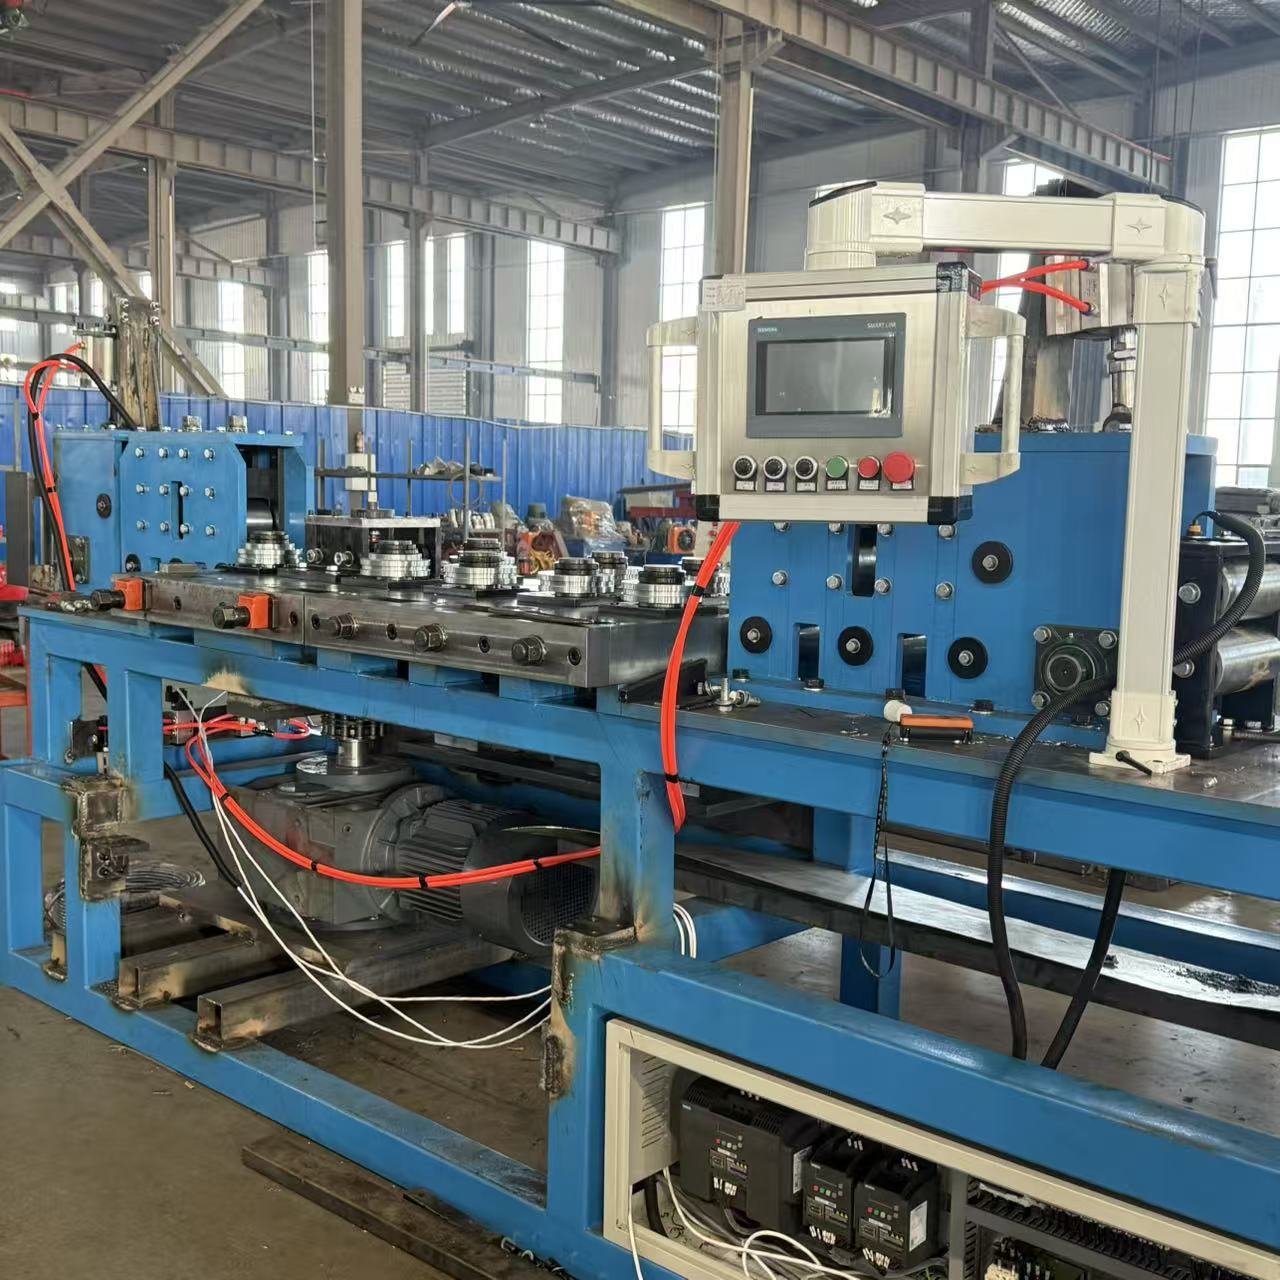
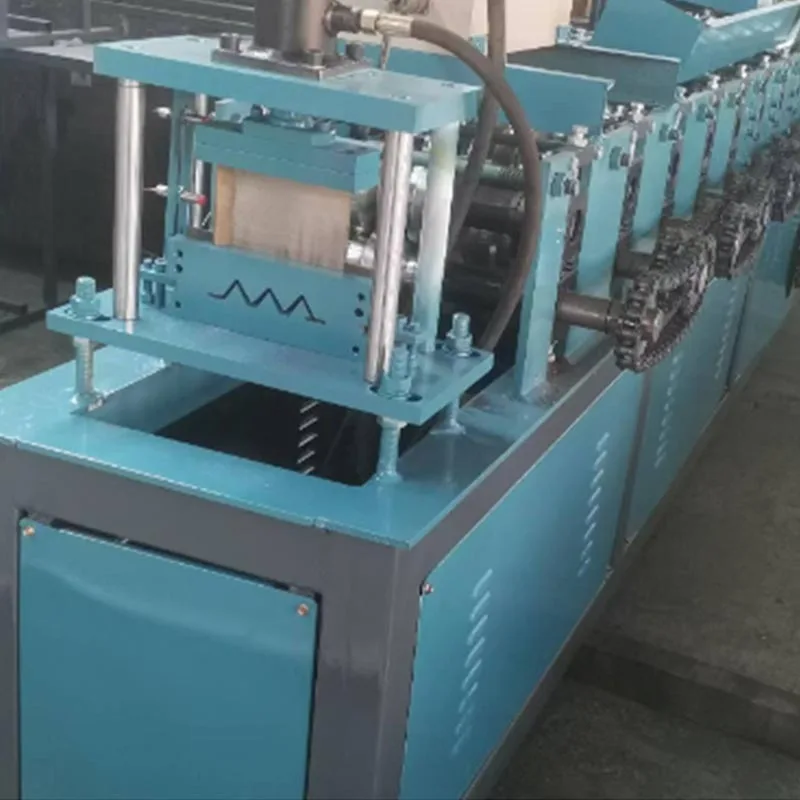
Машина з легким сталевим кілем Машина «два в одному».
  • Машина з легким сталевим кілем Машина «два в одному».Машина з легким сталевим кілем Машина «два в одному».
  • Машина з легким сталевим кілем Машина «два в одному».Машина з легким сталевим кілем Машина «два в одному».
  • Машина з легким сталевим кілем Машина «два в одному».Машина з легким сталевим кілем Машина «два в одному».
  • Машина з легким сталевим кілем Машина «два в одному».Машина з легким сталевим кілем Машина «два в одному».

Машина з легким сталевим кілем Машина «два в одному».

Машина з легким сталевим кілем «два в одному» виробництва компанії Parfu International Trading Co., Ltd. є передовою частиною промислового обладнання. Призначений для будівельної галузі. Ця машина виробляє два основні компоненти каркасу. Це вертикальні шпильки та доріжка (їх також називають верхнім і нижнім бігуном або небесно-земним кілем).

Традиційно для цих профілів потрібні дві окремі машини. Ця нова система «два в одному» поєднує обидві функції. Це є високоефективне та компактне рішення. Машина «Легкий сталевий кіл» «два в одному» складається з цих компонентів згорнутий смуги з оцинкованої сталі. Працює з високою точністю і швидкістю.

Ця машина життєво необхідна для сучасних гіпсокартонних і легких сталевих каркасних конструкцій. Це допомагає створити каркас для стін і стелі. Його комплексний дизайн є значним кроком вперед у будівництві виготовлення матеріалів.

Детальний опис

Машина Light Steel Keel Machine "два в одному" - це повна система формування рулонів. Це не проста машина. Процес починається з розмотувача (вихідної стійки). Його завдання полягає в тому, щоб утримувати змійовик сировини та плавно подавати його всередину виробнича лінія.

A. Це відправна точка. 

Він утримує велику котушку сировини. Матеріал, як правило, оцинкована сталева стрічка. Розмотувач годує смужку в машину плавно та послідовно. Часто має гальмівний механізм. Це запобігає котушці від розгортання занадто швидко.

B. Направляючий і вирівнювальний пристрій

Цей пристрій коригує вигини та усуває скручування сталевої стрічки. Розгладжує матеріал перед формуванням процес. Це життєво важливо для виготовлення прямих і точних виробів.

C. Розмотувач із сервоприводом (додатково, але поширений)

Це складна система годування. Він використовує серводвигун для високоточного керування. Він тягне матеріал вперед точної довжини. Це важливо для процесу різання на довжину. Це гарантує кожну шпильку та гусеницю має однакову вказану довжину.

D. Головна станція формування рулонів

Це серце машини. Він складається з серії прокатних клітей. Кожна підставка має набір загартованих сталеві ролики (плашки). Форма цих роликів специфічна.

Смуга проходить через кожну послідовну стійку. На кожному кроці ролики поступово згинають сталь. Вони його формують в остаточний профіль. Для машини «два в одному» ця станція призначена для формування як шпильок, так і профілів гусениці.

E. Механізм перемикання профілів

Це основна функція, яка робить його «два в одному». Це не дві з’єднані разом машини. Це один розумний система. Перемикання можна здійснити двома основними способами:

Ручна зміна ролика: Оператор фізично змінює деякі ролики на станції формування. Цей метод є економічно ефективним. Він підходить для фабрик, яким не потрібно дуже часто змінювати профілі.

Автоматичне/сервоперемикання: це більш досконала система. Машина використовує сервомотори для переміщення певних роликів і поза позицією. Перемикання здійснюється через панель управління. Це швидко і вимагає мінімум ручної праці. Це значно скорочує час простою між виробничими циклами.

F. Блок штампування та надрізу

У шпильках часто потрібні отвори для сантехніки та електропроводки. Доріжки можуть потребувати виїмок для з’єднання або посилення. Цей агрегат оснащений гідравлічними або пневматичними пробійниками. Він створює ці отвори та виїмки з високою точністю. Схема штампування програмується.

G. Система різання

Після того як профіль повністю сформований, його нарізають по довжині. Зазвичай це робиться за допомогою високошвидкісного гідравлічного польоту відрізна пила. Фреза рухається разом з матеріалом. Це забезпечує чистий зріз без задирок. Потім він повертається до свого початку позицію для наступної частини. Довжина різу задається в системі керування.

H. Вихідний стіл і стекер

Готові шпильки або гусениці транспортуються з машини. Вихідна таблиця отримує їх. Часто автомат укладальник підраховує шматки. Він збирає їх у акуратні стопки для зручного транспортування та транспортування. Це автоматизує фінал етап процесу.

Стандартні параметри

Параметри цієї легкої сталевої машини «два в одному» можуть відрізнятися залежно від виробника та моделі. Ось типові характеристики:

Параметр Діапазон специфікацій Примітки
Товщина матеріалу 0,4 мм - 1,2 мм Зазвичай 0,5 мм, 0,6 мм, 0,8 мм для більшості застосувань.
Ширина матеріалу 100 мм - 200 мм Це стосується ширини сталевого рулону.
Розміри готового виробу
- Глибина шпильки 50 мм - 150 мм Загальні розміри: 50 мм, 75 мм, 100 мм, 150 мм.
- Ширина колії Відповідає глибині шпильки Доріжка розроблена таким чином, щоб ідеально підходити до шпильки.
Швидкість виробництва 15-45 метрів за хвилину Швидкість залежить від складності профілю та моделі машини.
Станції формування рулонів 18 - 25 станції Більша кількість станцій забезпечує більш плавне та точне формування.
Потужність головного двигуна 10 HP - 25 HP Живить станції формування рулонів.
Система контролю ПЛК із сенсорним екраном Поширені такі бренди, як Siemens, Mitsubishi або Allen-Bradley.
Точність різання ± 0,5 мм Дуже висока точність для сталої довжини деталей.

Ключові переваги

Він поєднує в собі дві функції, але займає менше місця, ніж дві окремі машини. Це означає менший слід і значно менші витрати на площу, установку та обслуговування.

Це одна машина замість двох. Це економить значну площу заводу.

Початкова інвестиція нижча, ніж покупка двох окремих машин.

Це зменшує витрати на електроенергію та обслуговування.

Висока гнучкість і швидке перемикання:

Виробники можуть легко перемикатися між виготовленням шпильок і доріжок.

Це дозволяє їм швидко реагувати на вимоги ринку.

Автоматичне перемикання забезпечує плавне та швидке перемикання. Це зводить час простою до абсолютного мінімуму.

Висока якість виробництва:

Інтегрована конструкція забезпечує ідеальне поєднання профілів шпильок і направляючих. Це забезпечує кращу посадку, міцніший каркас будівлі. Процес формування рулонів створює послідовний високоякісний продукт.

Економія праці та простота використання:

Одна машина потребує лише одного або двох операторів. Автоматизований процес зменшує потребу у висококваліфікованій робочій силі. Система керування PLC робить роботу простою та інтуїтивно зрозумілою.

Підвищена загальна продуктивність:

Весь процес, від рулону до готового піддона, є безперервним і дуже оптимізованим. Це інтегровано підхід забезпечує значне підвищення загальної продуктивності.

Висока швидкість і мінімальний час простою забезпечують більшу продуктивність за зміну.

Це збільшує потужності та прибутковість виробника.

Сценарії застосування

Ця машина з легким сталевим кілем «два в одному» спеціалізується на виробництві основних компонентів для ряду будівельні системи.

Міжкімнатні перегородки:

Виготовляє шпильки та рейки для ненесучих стін всередині будівель. Вони використовуються в офісах, готелях, лікарні та житлові квартири.

Підвісні стелі:

Універсальність верстата поширюється на точне виготовлення основних напрямних і настінних кутників для решітки підвісної стелі системи.

Легкий сталевий каркас (LGSF):

У сучасному будівництві цілі будівлі виготовляються з холодноформованих сталевих каркасів. Ця машина спеціалізована для виготовлення стінових каркасів, необхідних для цих конструкцій.

Виробники матеріалів:

Основними споживачами є заводи, які спеціалізуються на виробництві легких сталевих профілів для будівельного ринку. Вони постачають ці матеріали будівельним компаніям і дистриб'юторам.

Виробничий робочий процес

Робота машини Light Steel Keel Two-in-One дотримується чіткої логічної послідовності.

Крок 1: Підготовка та налаштування

Помістіть рулон з оцинкованої сталі на розмотувач. Потім оператор повинен надійно зафіксувати його в потрібному положенні. The передній кінець смуги подається вручну через напрямну в першу станцію формування. На панелі керування оператор вибирає потрібний профіль (шипка або доріжка). Оператор задає необхідну довжину, кількість і штампування деталей для налаштування роботи.

Крок 2: Процес формування рулону

Основний двигун запускається. Ролики на кожній станції починають обертатися. Сталева стрічка протягується через машину. Це проходить через кожну станцію формування. Форма поступово згинається в кінцеву С-подібну (шпилька) або U-подібну (доріжка) профіль. Якщо машина оснащена автоматичним перемикачем, відповідні ролики підлаштовуються під обраний профіль.

Крок 3: пробивання та насічка

У міру просування вперед сформований профіль проходить під пробивним вузлом. Гідравлічні пуансони опускаються. Вони створюють точні отвори в перетинці шпильок або виїмки на доріжках. Це відбувається в безперервному русі.

Крок 4: Розрізання по довжині

Повністю сформований і штампований профіль продовжується до зони різання. Датчик визначає передню частину профілю. The серворозмотувач забезпечує подачу правильної довжини. Літаюча відрізна пила затискається на профіль. Воно рухається з ним. Пильне полотно робить чистий квадратний розріз. Після завершення різання пилка автоматично втягується і повертається у своє точне вихідне положення.

Крок 5: Виведення та укладання

Готова шпилька або доріжка транспортується до вихідного столу. Автоматичний лічильник відстежує виробництво, а один раз a досягнуто заданої кількості, механізм укладання формує їх в акуратний пучок. Цей пакет готовий обв'язування та зняття.

Крок 6: Зміна та повторення

Перемикання продуктів просте: оператор вибирає новий профіль на HMI. Машина або саморегулюється, або проводить оператора через зміни. Потім виробництво повторюється для нової партії.

Більше ніж машина, Light Steel Keel Machine Two-in-one Machine — це стратегічне оновлення: неперевершена гнучкість, значний зниження собівартості та гарантована висока якість. Завдяки автоматизації виробництва шипів і доріжок це дозволяє виробникам зустрічатися глобальний попит вигідно, що робить його остаточною технологією для ефективного виробництва легких сталевих рам.

Light Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one Machine

Гарячі теги: Машина з легким сталевим кілем Машина «два в одному».
Надіслати запит
Контактна інформація
  • Адреса

    No.5 Road, Botou Economic Development Zone, Cangzhou City, Hebei Province, China

  • Електронна пошта

    cnparfu@gmail.com

Надішліть запит до Parfu, щоб отримати інформацію про ціни та проект для машин для формування рулонів, машин для виготовлення сендвіч-панелей, аксесуарів до машин для формування рулонів. Ми гарантуємо відповідь протягом 24 годин.
X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.Політика конфіденційності
Відхилятиприйняти